
Блог
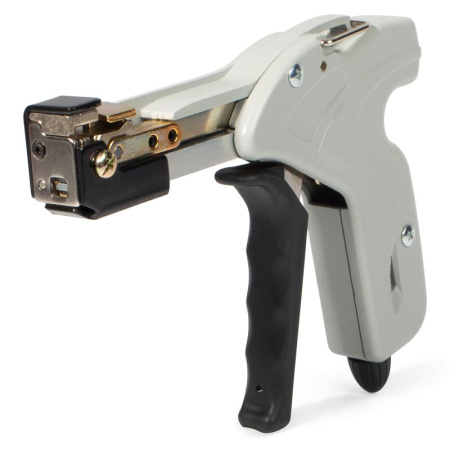
В практике электромонтажа и прокладки инженерных коммуникаций фиксация жгутов проводов, трубопроводов и воздуховодов часто выполняется при помощи стальных ленточных хомутов. Для надежного и быстрого обжатия этих элементов создан специализированный механический инструмент серии ПРОФИ, который позволяет получать неразъемные соединения с контролируемым усилием затяжки. Особенность данной линейки оборудования заключается в адаптации под различные типоразмеры лент и толщины металла, что достигается сменными матрицами и регулируемым натяжением.
Конструктивно ручные пресс-клещи ПРОФИ выполнены по рычажному принципу, где передаточное отношение обеспечивает прирост усилия на губках до 4-6 раз относительно приложенной мускульной силы оператора. Например, при номинальном давлении на рукоятки в 25 килограмм на рабочей кромке возникает сжимающее воздействие порядка 150 килограмм-силы, чего достаточно для деформации стальной полосы толщиной до 1,2 миллиметра. Ход губок составляет 7-9 миллиметров, что гарантирует плотный захват даже в условиях вибрации и динамических нагрузок на трассе.
Материал матриц и пуансонов отличается повышенной износостойкостью: применяется инструментальная сталь 6ХВ2С с объемной закалкой до твердости 56-58 HRC. Рекомендуется выбирать оснастку с покрытием на основе нитрида титана, которое снижает коэффициент трения и предотвращает налипание цинкового или полимерного слоя с поверхности стяжек. В случае интенсивной эксплуатации, превышающей 150 циклов в смену, целесообразно предусмотреть наличие запасных губок, поскольку их притупление ведет к недовысотке замка и снижению прочности узла.
При работе с лентой шириной 12, 16 или 20 миллиметров критически важно согласовать профиль обжимной части с формой зуба фиксатора. Серия ПРОФИ предлагает три сменных модуля, маркировка которых нанесена на корпусе матрицедержателя: для мелкой нарезки (шаг 1,5 мм), средней (2 мм) и крупной (2,5 мм). Ошибка в подборе приводит к тому, что гребенка замка не совмещается с отверстиями ленты, либо происходит срез пластичных усиков, что недопустимо по условиям механической прочности. Практический способ проверки – выполнить пробный обжим на обрезке той же партии хомутов, после чего измерить микрометром высоту шва; допуск для всех типоразмеров не превышает 0,2 миллиметра.
Перед началом монтажных работ необходимо очистить инструмент от заводской консервационной смазки, используя уайт-спирит и ветошь без ворса. После этой процедуры узлы вращения обрабатываются высокотемпературной пластичной смазкой на литиевой основе, устойчивой к окислению и вымыванию конденсатом. Поддержание шарниров в чистоте напрямую влияет на плавность рычажного хода и предотвращает заклинивание при смещении осей более чем на 3 градуса. Каждые 500 циклов рекомендуется проводить контрольную протяжку винтов, фиксирующих губки, и при необходимости корректировать зазор между режущими кромками.
При монтаже стальных стяжек вокруг пучков кабелей либо трубных гильз существуют два основных приема: последовательное натяжение и обжатие за один проход, либо раздельное выполнение этих операций. Второй вариант предпочтителен для лент длиной свыше 1,5 метра, когда необходимо предварительно выбрать всю слабину и избежать образования складок на внутреннем радиусе петли. Для этой цели в инструменте предусмотрен храповый механизм, позволяющий ступенчато подтягивать полосу с усилием не более 30% от максимального, после чего финишный обжим выполняется в другой кассете. Такой подход снижает риск перекоса замка и гарантирует равномерное прилегание хомута по всей окружности.
Водо-, газопроводные и вентиляционные коробы требуют стальной ленты с защитным полиэфирным покрытием толщиной 12-15 микрометров, которое уменьшает электрохимическую коррозию в местах контакта с разнородными металлами. При обжатии такого хомута необходимо уменьшить усилие затяжки на 10-15% по сравнению с голой оцинкованной полосой, чтобы не повредить изолирующий слой. Серия ПРОФИ оснащается регулировочным винтом, поворот которого на одну четверть оборота изменяет сжимающую силу приблизительно на 8%, что позволяет тонко настроить инструмент под конкретные условия. Техническая документация к каждой модели содержит таблицу соответствия положения винта и марки стали ленты, что избавляет от необходимости экспериментального подбора.
Работа с инструментом в труднодоступных местах, например в кабельных лотках под фальшполом или за подшивным потолком, предполагает использование дополнительных удлинителей для рукояток из трубчатого профиля длиной до 300 миллиметров. При этом важно сохранить соосность усилия вдоль оси инструмента, иначе возникает изгибающий момент, который может сломать направляющие втулки. В подобных ситуациях опытные монтажники применяют зеркальный метод фиксации, когда хомут предварительно скрепляется временной пластиковой клипсой, а окончательное обжатие выполняется уже после точного позиционирования. Зазор между соседними стяжками на одной магистрали рекомендуется выдерживать не менее 50 миллиметров, чтобы исключить взаимное трение и перегрев в эксплуатационный период.
Для фиксации тяжелых стальных труб диаметром свыше 200 миллиметров используют сдвоенные ленты шириной 20 миллиметров, и в этом случае инструмент ПРОФИ комплектуется специальным наконечником с увеличенным радиусом закругления. Прочность такого узла проверяется динамометрическим ключом, но в полевых условиях достаточным критерием служит отсутствие скольжения при попытке провернуть трубу вокруг своей оси приложенным моментом 40 ньютон-метров. Из практики известно, что после обжима замок «садится» ещё примерно на 0,1 миллиметра в течение первых двух суток за счет релаксации напряжений, поэтому первоначальное усилие не должно превышать номинальное более чем на 2%. Данный нюанс особенно актуален для систем с перепадом температуры свыше 50°C, где линейное расширение трубы может ослабить хомут, если он был перетянут.
Обслуживание пресс-клещей после каждой смены подразумевает продувку воздухом под давлением 4 атмосферы для удаления металлической стружки и абразивных частиц, оседающих на поворотных осях. Затем трущиеся поверхности покрываются тонким слоем силиконового спрея, который не притягивает пыль и сохраняет свои свойства в диапазоне от -30°C до +80°C. Замена губок производится при износе более 0,15 миллиметра по рабочей кромке, что легко фиксируется калибром-кольцом, входящим в комплект поставки каждой единицы инструмента. Если своевременно не выполнить эту замену, то снижается глубина запрессовки, и замок раскрывается при нагрузке, составляющей лишь половину от проектной.
Варианты исполнения стальных стяжек различаются по пределу текучести: от 180 МПа для обычной конструкционной стали до 320 МПа для легированных марок. Инструмент серии ПРОФИ имеет цветовую индикацию на рукоятках, соответствующую допустимому классу прочности – зеленая маркировка предназначена для мягких лент, синяя – для средней твердости, а красная – для высокопрочных армированных полос. Использование калибра, не соответствующего материалу хомута, грозит неполным формообразованием замка, либо перенапряжением механизма с последующей деформацией корпуса. Рекомендуется перед заказом партии стяжек провести тест на образце, используя штатный динамометр, который показывает реальное усилие сжатия на шкале, отградуированной в килоньютонах.
В случае аварийного демонтажа ранее установленного хомута потребуется кусачки с удлиненными режущими губками, однако серия ПРОФИ не предназначена для обратных операций – для этой цели в комплект включен специальный съемник с клиновидным наконечником. С его помощью можно перерезать замок вдоль продольной оси, не повреждая изоляцию кабеля и не оставляя острых заусенцев. В новой установке обязательным условием является совпадение направления зуба фиксатора с вектором натяжения, иначе в процессе вибрационных воздействий лента может самопроизвольно сместиться. Данное требование особенно строго соблюдают при обвязке пучков управляющих сигнальных проводов в шкафах автоматики, где даже микроперемещения могут вызвать ложные срабатывания датчиков.
При монтаже на открытом воздухе в регионах с высокой влажностью целесообразно применять стяжки из нержавеющей стали AISI 304 с последующим обжимом инструментом, имеющим антикоррозионное покрытие на губках. Обычные оцинкованные ленты в таких условиях начинают корродировать в местах замятия уже через 3-4 месяца, что ведет к потере несущей способности. ПРОФИ предлагает версию с керамическим напылением на матрицах, которое исключает гальваническую пару между медью и сталью при контакте, если защитное покрытие хомута повреждено. Жесткость обжатого соединения оценивают по моменту страгивания: он должен быть не менее 30 ньютон-метров для ленты шириной 16 мм, что проверяется рычажным динамометром за 3-4 секунды приложения нагрузки.
Для периодического использования в лабораторных или испытательных стендах достаточно одного инструмента с универсальным набором вставок, тогда как для серийного производства требуются две единицы – одна для предварительной затяжки, другая для чистовой фиксации. Между ними распределяют операции так, чтобы на первом устройстве выставляли усилие в 70% от номинала, а на втором производили окончательное формование. Данная методика продлевает ресурс каждой оснастки, поскольку снижает пиковые нагрузки на шарнирные соединения, и подтверждена расчётом по формуле усталостной прочности N = 10^6 * (S/σ)^(-3), где S – запас прочности материала, σ – действующее напряжение. В реальных условиях такая схема повышает срок службы с 5000 до 15000 циклов, что существенно экономит бюджет эксплуатации.
Установка хомута на вертикальном участке трассы требует специального упора, который входит в дополнительный комплект ПРОФИ и позволяет работать одной рукой, освобождая вторую для удержания ленты от сползания. Угол наклона инструмента к оси трубопровода не должен превышать 10 градусов, иначе часть усилия уходит на изгиб крепежного кольца, что вызывает местное сужение и концентрацию напряжений. Анализ отказов показывает, что до 20% разрушений замков связаны именно с перекосом губок в момент обжатия, поэтому в серии предусмотрена система параллельного подвода губок через балансирную пластину. Этот узел требует периодической очистки от загрязнений, но окупается стабильностью геометрии соединения даже при работе в неудобной позиции.