
Блог
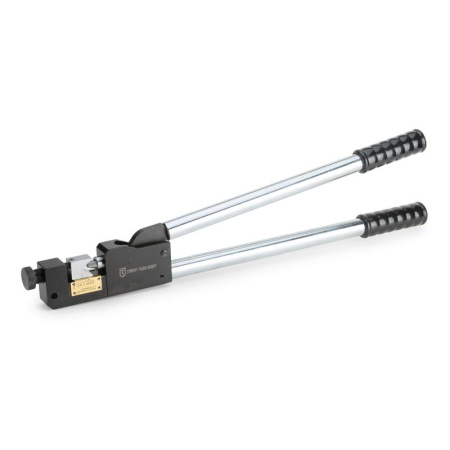
Механический ручной инструмент, предназначенный для опрессовки соединительных и ответвительных гильз, а также наконечников на проводах и кабелях, представлен на рынке моделями с различными усилиями. Подобное оборудование относится к категории портативных устройств, которые используют мускульную силу оператора, преобразуемую рычажным механизмом в сжимающее воздействие на деформируемую деталь. В данной серии применяется компактная конструкция, где рабочие губки с установленными матрицами сходятся под действием системы рычагов, обеспечивая равномерное обжатие по периметру. Такое решение позволяет получать неразъемное соединение, отвечающее требованиям электрической безопасности и механической прочности согласно действующим отраслевым нормативам, в частности, правилам устройства электроустановок.
Модельный ряд ПРОФИ охватывает диапазон усилий от 12 до 30 тонн, что соответствует показателям от 120 до 300 килоньютонов. Для монтажа медных жил сечением до 240 квадратных миллиметров и алюминиевых до 300 квадратов достаточно аппарата с паспортным усилием 120 кН. Более мощные версии на 150 или 200 кН применяются для опрессовки крупных кабельных вводов и шинных конструкций, где требуются повышенные деформационные нагрузки. Ход рабочих губок у большинства модификаций составляет около 25 миллиметров, чего хватает для установки стандартных матриц под трубчатые наконечники и гильзы с наружным диаметром до 40 миллиметров. Следует отметить, что фактическое усилие на матрице зависит от передаточного отношения рычажной системы, которое для ручных прессов обычно лежит в пределах 1:40 или 1:60 в зависимости от длины рукояток.
Процесс обжатия строится на пластической деформации металла, при которой материал гильзы или наконечника заполняет все зазоры между жилами и внутренней полостью соединителя. Для достижения качественного результата критически важна правильная подборка матрицы и пуансона относительно наружного диаметра обжимаемой детали. Производитель рекомендует использовать оригинальные сменные комплекты, где каждая пара имеет маркировку, соответствующую сечению провода и типу наконечника, например, от 10 до 120 квадратных миллиметров для медных изделий. Если применить матрицу с завышенным размером, контактное сопротивление в месте соединения возрастет, что приведет к локальному нагреву под нагрузкой, а заниженный размер вызовет чрезмерное расплющивание и ослабление механической прочности в зоне перехода.
В конструкцию заложена автоматическая система возврата губок в исходное положение после завершения рабочего хода, что ускоряет монтажные операции при больших объемах работ. Многие модели оснащены поворотной головкой, позволяющей изменять угол расположения матриц относительно рукояток, что особенно удобно при работе в стесненных условиях распределительных щитов или кабельных лотков. Рычаги покрыты противоскользящим составом, а их длина подобрана так, чтобы среднестатистический монтажник мог развить необходимое давление без излишней усталости. Для серии ПРОФИ характерен увеличенный рабочий ресурс шарнирных соединений, которые выполнены на игольчатых подшипниках, уменьшающих трение и повышающих плавность хода.
При опрессовке алюминиевых жил следует учитывать их склонность к холодному течению, из-за чего через некоторое время после обжатия контакт может ослабнуть. Чтобы избежать этого, многие специалисты выполняют повторное поджатие через 15-20 минут после первичной деформации, используя то же усилие, но с промежуточным проворотом гильзы на 90 градусов. Для медных проводников такая операция не требуется, однако обязательной является зачистка оксидной пленки на токопроводящих жилах до металлического блеска непосредственно перед установкой наконечника. В случае многопроволочных жил скрученных классов, например, 3 или 4, предварительное лужение не рекомендуется, поскольку оловянное покрытие снижает коэффициент трения и может привести к проскальзыванию под давлением.
Ручной пресс серии ПРОФИ позволяет выполнять как шестигранное, так и инденторное обжатие, в зависимости от типа установленной матрицы. Шестигранная форма обеспечивает равномерное распределение напряжений по четырем граням и широко применяется для стандартных кабельных наконечников по ГОСТ 23469.0. Инденторная схема, где используется четырехсегментная матрица с выступами, создает точечные вмятины на теле гильзы, что увеличивает площадь контакта между жилами и стенками за счет локальной деформации. Выбор конкретного способа диктуется либо проектной документацией, либо сложившейся практикой в данной электромонтажной организации, однако оба варианта при корректном исполнении дают допустимое переходное сопротивление не более величины, указанной в заводской спецификации на соединитель.
Рабочая температура окружающей среды для использования данного пресса ограничена диапазоном от -20 до +40 градусов по Цельсию, что связано с изменением вязкости смазки в шарнирах и упругих свойств стали матриц. При отрицательных температурах усилие на рукоятках возрастает примерно на 15 процентов из-за густеющей смазки, поэтому в зимних условиях рекомендуется предварительно прогревать инструмент в теплом помещении или использовать низкотемпературные смазочные материалы. С другой стороны, при нагреве выше +35 градусов падает прочность некоторых полимерных рукояток, поэтому длительная работа под прямыми солнечными лучами нежелательна, особенно с максимальными нагрузками.
Периодическая калибровка механизма может выполняться с помощью эталонных динамометрических колец, которые устанавливаются между губками вместо матрицы. Такой контроль позволяет убедиться, что реальное усилие соответствует паспортным данным, и при необходимости отрегулировать натяжение пружины возврата или заменить изношенные штифты в рычажной системе. Производитель указывает, что допустимое отклонение не должно превышать 5 процентов от номинала, в противном случае качество опрессовки оказывается под вопросом. Для большинства электромонтажных задач достаточно ежегодной проверки, но при интенсивной эксплуатации с ежедневным обжатием более 50 соединений интервал сокращается до полугода.
Одной из частых проблем при работе с механическими прессами является перекос матриц, возникающий из-за неравномерного износа направляющих пазов в головке. Это проявляется в виде клиновидного обжатия, где одна сторона гильзы сплющена сильнее другой, что недопустимо согласно инструкциям по монтажу кабельных муфт. Чтобы избежать подобного, стоит регулярно очищать посадочные места от металлической стружки и абразивных частиц, а также смазывать пазы тонким слоем графитовой смазки, которая не притягивает пыль. В случае обнаружения люфта более 0,2 миллиметра между матрицей и губками необходимо заменить либо саму матрицу, либо втулки фиксации, поскольку дальнейшее использование приведет к браку соединений.
Масса инструмента варьируется от 4 до 9 килограммов в зависимости от максимального усилия, что следует учитывать при длительной работе на высоте или в неудобных позах. Более тяжелые версии часто оснащаются специальным плечевым ремнем или подвесной системой для разгрузки рук оператора. Габариты пресса с усилием 120 кН составляют примерно 500 на 150 на 80 миллиметров в сложенном состоянии, что позволяет транспортировать его в стандартном ящике для электроинструмента вместе с набором матриц. Для хранения матриц рекомендуется использовать отдельный органайзер с мягкими ячейками, чтобы избежать повреждения рабочих кромок при ударах друг о друга.
При выборе конкретной модели среди серии ПРОФИ следует обратить внимание на материал изготовления матриц: закаленная инструментальная сталь марки Х12МФ или ее аналоги обеспечивают стойкость до 50 тысяч циклов без заметного износа. Более дешевые варианты с термообработкой низкого качества выдерживают не более 15 тысяч обжатий, после чего начинают появляться задиры на контактных поверхностях, ухудшающие качество опрессовки. Дополнительным преимуществом дорогих комплектов является наличие сменных пуансонов с твердосплавными напайками для работы с биметаллическими наконечниками, где твердость материала выше обычной меди.
Техническая документация к прессу всегда содержит таблицу соответствия между сечением жилы, типом наконечника и номером матрицы, которой следует неукоснительно придерживаться. Отступления от этой таблицы допустимы только при наличии специального обоснования и утвержденной технологии, поскольку даже близкие по размеру матрицы дают разную степень деформации. Например, для гильзы с наружным диаметром 14 миллиметров используется матрица с обозначением 14, а не 16 или 12, хотя на первый взгляд разница кажется незначительной. Именно такие детали часто упускают начинающие монтажники, что впоследствии оборачивается перегревом контакта и аварийными отключениями.
Усилие, прикладываемое к рукояткам, не должно превышать физических возможностей оператора, поэтому при работе с максимальным сечением рекомендуется использовать удлинители рычагов или привлекать второго человека для стабилизации корпуса. Некоторые модели предусматривают съемные трубчатые удлинители, которые надеваются на рукоятки и увеличивают плечо силы, снижая требуемое мышечное напряжение примерно на 30 процентов. Однако с ними возрастает габарит инструмента, что не всегда допустимо в замкнутых пространствах, поэтому чаще выбирают компромиссный вариант с более длинными штатными рукоятками.
Правильно выполненное соединение после опрессовки имеет характерный блеск в месте деформации без трещин и надрывов, а также не проворачивается относительно жилы при приложении крутящего момента рукой. Для проверки качества можно разрезать контрольный образец и осмотреть внутреннюю полость: жилы должны быть спрессованы в монолитное тело, без пустот и смещений отдельных проволочек. Такой метод входного контроля рекомендуется применять перед началом массовых работ с новой партией гильз или при смене типа матриц.
В процессе эксплуатации механического пресса следует избегать резких рывков и ударных нагрузок, поскольку они приводят к микротрещинам в корпусе матриц и преждевременному выходу из строя шарнирных пальцев. Плавное наращивание усилия позволяет металлу гильзы течь равномерно, заполняя все неровности, и дает более предсказуемый результат по сравнению с быстрым сжатием. Оптимальное время одного цикла обжатия составляет от 2 до 4 секунд при постоянном контроле сближения губок визуально или по ограничительным меткам на направляющих.
Для хранения пресса в условиях высокой влажности рекомендуется размещать его в чехле с влагопоглощающим силикагелем, чтобы предотвратить коррозию рабочих поверхностей и шарниров. Даже небольшой слой ржавчины на матрицах способен увеличить трение и исказить реальное усилие, поэтому перед работой стоит протирать их ветошью с маслом и проверять легкость хода рычагов. При длительном простое полезно периодически сжимать губки без нагрузки, чтобы смазка распределялась по подшипникам и не загустевала в одной позе.
Встречаются ситуации, когда стандартный набор матриц не покрывает нестандартное сечение или импортный тип наконечника, тогда требуется изготовление индивидуальной оснастки на заказ. При этом геометрия новой матрицы должна точно повторять профиль заводской, а ее твердость после термообработки достигать 58-62 HRC, иначе возможна быстрая деформация посадочного гнезда. Многие мастерские предлагают услуги по электроэрозионной вырезке матриц из заготовок с последующей доводкой, но их стоимость может сравняться с ценой комплектного набора, поэтому подобное решение оправдано только для специализированных задач.
Следует различать механические прессы с параллельным сведением губок и с шарнирным, где движение происходит по дуге. Серия ПРОФИ относится к первому типу, что обеспечивает постоянное усилие на протяжении всего хода и исключает перекос матриц в конечной фазе обжатия. Это конструктивное решение существенно повышает повторяемость результатов, позволяя выполнять до 200 соединений за смену без корректировки настроек.
Каждый экземпляр инструмента сопровождается паспортом с указанием индивидуального номера и результатами приемочных испытаний, где зафиксировано фактическое усилие при номинальном ходе. Данный документ служит основанием для допуска пресса к работе на объектах с повышенными требованиями к электробезопасности, таких как атомные станции или нефтеперерабатывающие заводы. При утере паспорта восстановить данные можно только путем повторной калибровки в специализированной лаборатории, что занимает несколько дней и требует определенных затрат. Поэтому стоит хранить документацию вместе с инструментом в общей упаковке.
Ремонтопригодность данных аппаратов довольно высокая благодаря модульной конструкции, где отдельно заменяются губки, рычаги, возвратная пружина и ось шарнира. В каталоге запасных частей производитель указывает артикулы для каждой детали, и большинство слесарей могут самостоятельно произвести замену без специального оборудования. Однако при замене шарнирных втулок необходимо соблюдать момент затяжки крепежных винтов, который обычно составляет 25-30 Н*м, чтобы избежать самопроизвольного откручивания в процессе работы.
Для достижения максимальной эффективности от использования механического пресса серии ПРОФИ следует регулярно сравнивать фактические размеры обжатых гильз с эталонными образцами, хранящимися на рабочем месте. Допустимые отклонения по наружному диаметру не превышают 0,1 миллиметра для сечений до 50 квадратов и 0,15 миллиметра для более крупных размеров. Выход за эти пределы служит сигналом к проверке состояния матриц и механизма привода, что позволяет своевременно предотвратить появление бракованных соединений в ответственных узлах электроснабжения.